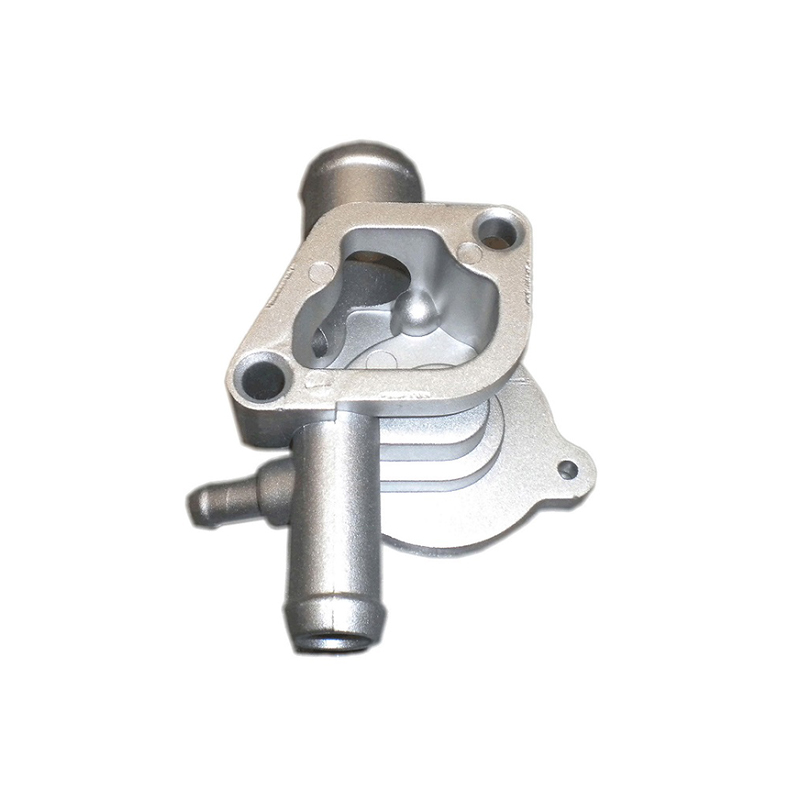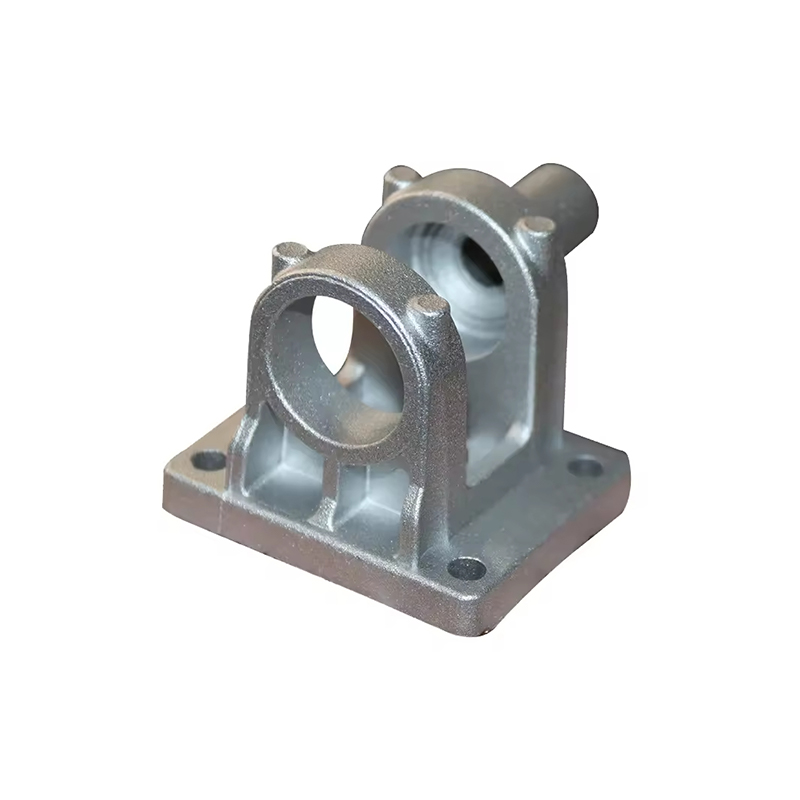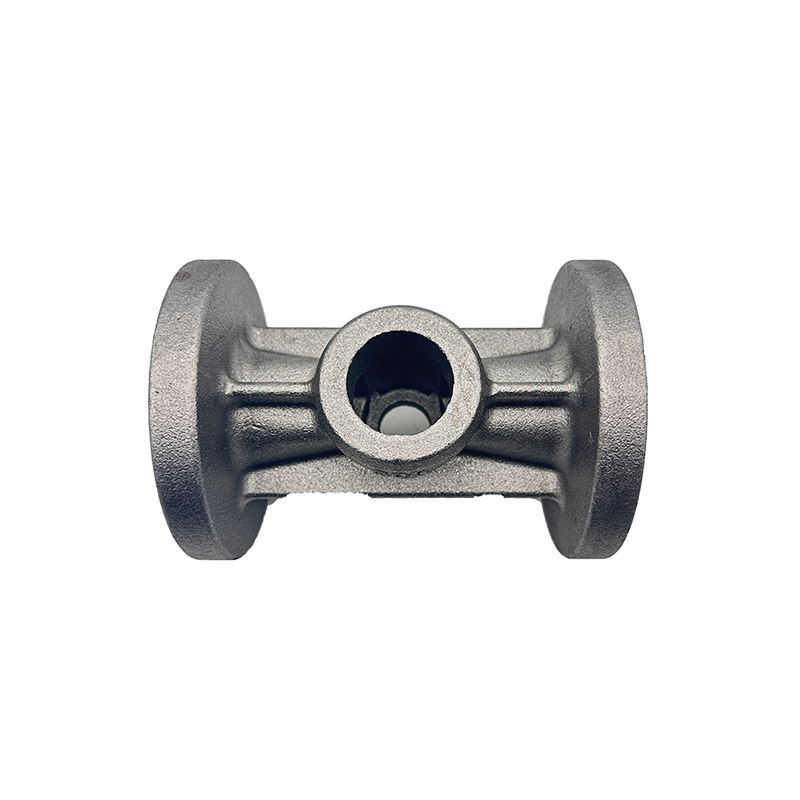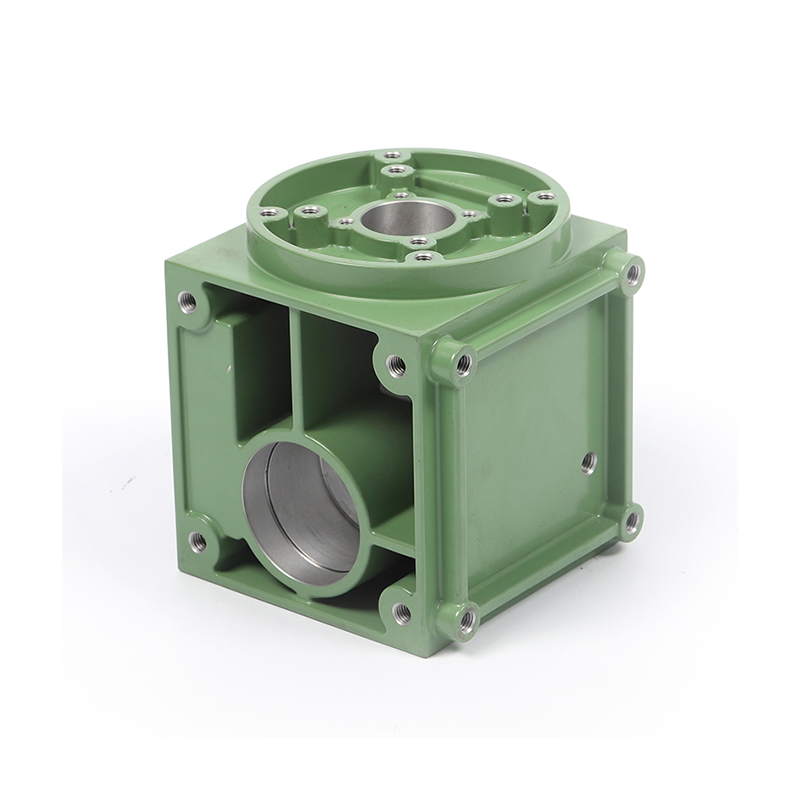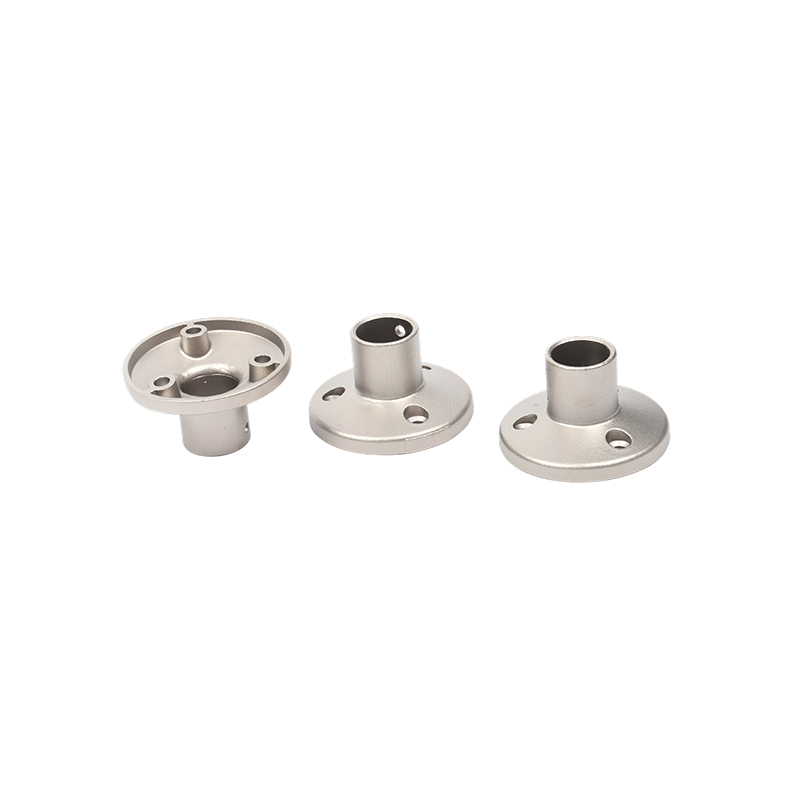
Hafif hassas döküm malzeme bilimi, takım mühendisliği ve boyutsal kontrolün birleşiminde yer alır. Havacılık, otomotiv, tıp ve savunma sektörlerindeki üreticilerin, minimum kütleyi sıkı toleranslarla birleştiren karmaşık, net şekle yakın metal bileşenler üretmesine olanak tanır; performans odaklı uygulamalarda giderek daha fazla tartışılamaz hale gelen nitelikler.
Hafif Hassas Döküm Nedir?
Hafif hassas döküm, genel bileşen kütlesini en aza indiren alaşımlar kullanırken yüksek boyutsal doğrulukta bileşenler üretmek için tasarlanmış bir metal şekillendirme işlemleri ailesini ifade eder. Fazla malzemenin beklendiği ve işleme yoluyla uzaklaştırıldığı geleneksel döküm yöntemlerinden farklı olarak hassas döküm, net şekle yakın bir sonuç hedefler; döküm parçası nihai geometriye çok yakın bir şekilde eşleşir ve aynı anda son işlemeyi ve malzeme israfını azaltır.
Bu terim, hassas döküm (kayıp balmumu), hafif alaşımlarla basınçlı döküm, sıkmalı döküm ve yarı katı metal döküm dahil olmak üzere birçok farklı teknolojiyi kapsamaktadır. Onları birleştiren şey ikili zorunluluktur: tekrarlanabilir geometrik hassasiyet elde etmek ve yoğunluk-mukavemet oranı anlamlı ağırlık tasarrufu sağlayan malzemeler kullanmak. Alüminyum alaşımları, magnezyum alaşımları ve titanyum alaşımları bu alanda en yaygın kullanılan malzeme aileleridir.
Maça Döküm Yöntemleri ve Özellikleri
Hassas Döküm
Tarihsel olarak kayıp balmumu işlemi olarak bilinen hassas döküm, hassas dökümde geometrik karmaşıklığın referans noktası olmayı sürdürüyor. Balmumu deseni, sertleşerek bir kabuk haline gelen seramik bulamaç katmanlarıyla kaplanır. Daha sonra balmumu eritilir ve erimiş metal seramik kalıba dökülür. A356 alüminyum veya Ti-6Al-4V titanyum gibi hafif alaşımlara uygulandığında hassas döküm, 0,8 mm kadar ince duvar kalınlıklarına ve 25 mm boyut başına 0,1 mm toleranslara ulaşabilir.
Süreç özellikle hem geometrik karmaşıklığın hem de düşük ağırlığın zorunlu olduğu havacılık türbin bileşenleri, cerrahi implant çerçeveleri ve ince duvarlı yapısal braketler için uygundur. Ana sınırlaması döngü süresidir: her seramik kabuk birden fazla kurutma aşaması gerektirir, bu da onu aşırı yüksek hacimli üretim süreçlerine daha az uygun hale getirir.
Alüminyum Döküm
Yüksek basınçlı alüminyum basınçlı döküm, otomotiv ve tüketici elektroniği imalatında hafif hassas dökümün en önemli unsurudur. Erimiş alüminyum, 10 ile 175 MPa arasında değişen basınçlar altında sertleştirilmiş çelik kalıplara enjekte edilir. Döngü süreleri saat yerine saniye cinsinden ölçülür ve süreç, stabil üretim koşullarında artı veya eksi 0,05 mm'lik toleransları güvenilir bir şekilde korur.
ADC12, A380 ve Silafont-36 gibi alaşımlar, iyi akışkanlık, düşük büzülme ve korozyon direnci sunarak özel olarak basınçlı döküm için formüle edilmiştir. Vakum destekli basınçlı döküm, gaz gözenekliliğini daha da azaltarak parçaların ısıl işleme tabi tutulmasına ve kaynaklanmasına olanak tanır; bu, geleneksel basınçlı dökümlerin çoğu zaman sahip olmadığı yeteneklerdir.
Magnezyum Döküm
Magnezyum, alüminyumun 2,7 g/cm3 yoğunluğuna kıyasla yaklaşık 1,74 g/cm3 yoğunluğuyla yaygın mühendislik kullanımındaki en hafif yapısal metaldir. AZ91D ve AM60B gibi magnezyum alaşımlarının tikso kalıplama ve sıcak odacıklı dökümü, ince duvarlı, hafif muhafazaların ve yapısal bileşenlerin üretimini mümkün kılar. Magnezyum dökümü özellikle dizüstü bilgisayar kasalarında, direksiyon kolonu bileşenlerinde ve her gram azalmanın anlamlı maliyet veya performans sonuçları taşıdığı havacılık iç yapılarında öne çıkıyor.
Sıkıştırılmış Döküm ve Yarı Katı İşleme
Sıkıştırmalı döküm, katılaşma sırasında hidrolik basınç uygulayarak gözenekliliği bastırır ve mekanik özellikleri geleneksel basınçlı dökümün başardığının ötesinde geliştirir. Reocast ve tiksocast çeşitleri de dahil olmak üzere yarı katı metal döküm, alaşımı kısmen katı halde işler ve sıcak yırtılmaya dirençli ince, küresel bir mikro yapı sağlar. Hafif alüminyumun zorlu yorulma ve darbe gereksinimlerini de karşılaması gereken kontrol kolları, mafsallar ve motor takozları gibi güvenlik açısından kritik yapısal bileşenler için her iki yöntemin de benimsenmesi artıyor.
Ağırlığın Kritik Uygulamaları için Malzeme Seçimi
Seçilen alaşım temel olarak minimum kesit kalınlığı, yüzey kalitesi, ısıl işlemlenebilirlik ve döküm sonrası işlenebilirlik açısından döküm işleminin neyi başarabileceğini yönetir. Aşağıdaki tablo hafif hassas dökümde kullanılan en yaygın alaşım ailelerini karşılaştırmaktadır.
| Alaşım Ailesi | Yoğunluk (g/cm3) | Tipik UTS (MPa) | Birincil Süreç | Temel Avantaj |
|---|---|---|---|---|
| Alüminyum A356-T6 | 2.68 | 262 | Yatırım / Yerçekimi kalıbı | Mükemmel dökülebilirlik ve kaynaklanabilirlik |
| Alüminyum A380 | 2.71 | 317 | Yüksek basınçlı döküm | İnce duvarlar için yüksek akışkanlık |
| Magnezyum AZ91D | 1.81 | 230 | Sıcak odacıklı döküm | En düşük yoğunluklu yapısal seçenek |
| Titanyum Ti-6Al-4V | 4.43 | 950 | Vakum hassas döküm | En yüksek mukavemet/ağırlık oranı |
| Alüminyum-Silikon Silafont-36 | 2.65 | 340 | Vakumlu kalıp / sıkma döküm | Isıl işleme tabi tutulabilir, kaynaklanabilir |
Titanyum dökümler özel bir segmenti işgal ediyor. Alüminyum ve magnezyumdan daha yoğun olmasına rağmen titanyum, her ikisini de aşan özel bir güç sunar; bu da onu, yapısal taleplerin aşırı olduğu ve ağırlık bütçelerinin hala kısıtlı olduğu durumlarda tercih edilen malzeme haline getirir; bu, askeri uçak gövdelerinde ve tıbbi implantlarda yaygın bir durumdur.
Boyutsal Kontrol ve Tolerans Standartları
Dökümdeki hassasiyet; toleranslar, yüzey kalitesi ve gözeneklilik sınırları aracılığıyla ölçülür. ISO 8062, ASTM B85 ve AMS 2175 gibi endüstri standartları, prosese, alaşıma ve amaçlanan hizmet koşullarına bağlı olarak döküm bileşenler için kabul edilebilir boyutsal değişim bantlarını tanımlar.
Alüminyum ve titanyumla çalışan hassas döküm işlemleri genellikle ISO 8062 kapsamındaki CT4 ila CT6 tolerans derecelerini karşılar; bu, 50 mm boyut için 0,26 mm ila 0,74 mm aralığındaki toleranslara karşılık gelir. Yüksek basınçlı döküm, doğrudan kalıp tarafından oluşturulan özellikler üzerinde daha sıkı CT4 ila CT5 kaliteleri elde edebilir, ancak ayırma hattı özellikleri ve ejektör tarafı boyutları daha büyük değişikliklere tabidir.
Yüzey pürüzlülüğü birçok uygulamada eşit derecede önemlidir. Döküm hassas dökümler tipik olarak 1,6 ila 3,2 mikrometre arasında Ra değerleri sunar; bu, birçok havacılık ve tıp bağlamında eşleşmeyen yüzeylerde işleme ihtiyacını ortadan kaldırır. Basınçlı dökümler genellikle kalıpla şekillendirilmiş yüzeylerde 0,8 ila 2,0 mikrometrelik Ra değerlerine ulaşır.
Gözeneklilik Yönetimi: Gizli Hassasiyet Mücadelesi
İç gözeneklilik (gazın sıkışması veya katılaşma büzülmesi nedeniyle oluşan boşluklar) hafif dökümlerde en yaygın kusurdur ve hassas dökümlerin tahribatsız değerlendirmede başarısız olmasının birincil nedenidir. Vakum destekli döküm, yönlendirilmiş soğutma yoluyla kontrollü katılaştırma ve sıcak izostatik presleme (HIP) son işlemi, gözenekliliği spesifikasyon dahilinde tutmak için kullanılan üç ana stratejidir. İç boşlukları daraltmak için eş zamanlı ısı ve basınç uygulayan HIP, titanyum havacılık dökümleri için standart bir uygulamadır ve elektrikli araç platformlarındaki yapısal alüminyum bileşenler için giderek daha fazla benimsenmektedir.
Hafif Hassas Döküm Süreci: Adım Adım
Spesifik yöntemden bağımsız olarak, üretim amaçlı hafif hassas döküm, hızı, kaliteyi ve maliyeti dengeleyen mantıksal bir aşamalar dizisini takip eder.
- Tasarım ve Simülasyon: Bileşen geometrisi, sonlu elemanlar ve akışkan akışı simülasyon yazılımı kullanılarak dökülebilirlik için tasarlanmıştır. Katılaşma modellemesi, herhangi bir takım kesilmeden önce potansiyel sıcak noktaları, büzülme bölgelerini ve geçit konumlarını tanımlar.
- Takım İmalatı: Kalıplar veya hassas döküm takımları, tipik olarak basınçlı döküm için H13 takım çeliğinden veya prototip hassas döküm kalıpları için alüminyumdan işlenir. Herhangi bir metal dökülmeden önce boyutsal inceleme yapılır.
- Alaşım Hazırlığı: Bileşimin spesifikasyon dahilinde olduğunu doğrulamak için metal yükü eritilir, gazı giderilir ve optik emisyon spektrometresi kullanılarak kimyasal olarak analiz edilir. Gaz giderme, alüminyum ve magnezyumun çözünmüş hidrojeni uzaklaştırması açısından kritik öneme sahiptir.
- Döküm: Metal, kontrollü sıcaklık, basınç ve hız parametreleri altında kalıba veya kalıba eklenir. Hassas döküm için, tam dolum ve yönlü katılaşma sağlamak üzere kabuklar önceden ısıtılır.
- Soğutma ve Çıkarma: Kontrollü soğutma oranları mikro yapıyı yönetir. Dökümden sonra hızlı soğutmayı genellikle gerekli mekanik özellikleri geliştirmek için yaşlandırma veya çözelti ısıl işlemi takip eder.
- Bitirme ve Muayene: Kapılar ve yükselticiler çıkarılır, yüzeyler kumlanır veya kimyasal olarak işlenir ve parçalar koordinat ölçüm makinesi (CMM), iç gözeneklilik için X-ışını veya CT taraması ve gerektiğinde mekanik kupon testi ile boyutsal incelemeye tabi tutulur.
Endüstri Uygulamaları
Havacılık ve Savunma
Havacılık sektöründe hafif hassas dökümde hassas döküm titanyum ve alüminyum bileşenler hakimdir: türbin muhafazaları, yapısal braketler, aviyonik muhafazalar ve hidrolik manifoldlar. Daha önce birden fazla işlenmiş parçayı gerektiren montajları tek bir dökümde birleştirme yeteneği, önemli bir maliyet ve ağırlık etkenidir. Daha önce beş kaynaklı ayrıntıdan oluşan bir yapısal braket, aynı veya üstün mekanik performansa sahip tek bir hassas döküm olarak sıklıkla yeniden tasarlanabilir.
Otomotiv ve Elektrikli Araçlar
Otomotiv hafif dökümü, elektrifikasyonun etkisiyle hızlı bir değişim geçiriyor. Bataryalı elektrikli araçlar, çarpışma yüklerini çeliğin toplu cezaları olmadan yönetebilen yapısal bileşenlere ihtiyaç duyuyor ve çok malzemeli şasi stratejileri, yapısal düğümler olarak giderek daha fazla büyük alüminyum dökümlere güveniyor. Gigacasting yaklaşımı olarak adlandırılan, tüm arka gövde altı bölümlerinin tek alüminyum döküm olarak üretilmesi, üretim ölçeğinde uygulanan hassas döküm ilkelerinin doğrudan bir uzantısıdır. Alt şasi düğümleri, motor muhafazaları, ısı eşanjörleri ve süspansiyon mafsalları, günümüzde otomotivdeki en yüksek hacimli hafif hassas dökümler arasındadır.
Tıbbi ve İmplante Edilebilir Cihazlar
Titanyum hassas döküm, biyouyumluluğun, korozyon direncinin ve hassas boyut kontrolünün aynı anda gerekli olduğu ortopedik ve omurga implant üretimine hizmet eder. Dökme titanyum alaşımı, omurga kafesleri, kalça ve diz rekonstrüksiyon bileşenleri ve travma sabitleme donanımı için kullanılır. İmplant dökümlerindeki yüzey dokusu bilinçli olarak yönetilir: pürüzlü dokular osseointegrasyonu desteklerken, pürüzsüz dayanma yüzeyleri aşınma kalıntılarını en aza indirir.
Endüstriyel ve Enerji
Endüstriyel enerji ekipmanlarındaki pompa gövdeleri, valf gövdeleri, kompresör bileşenleri ve türbin kanatları, hafif hassas döküm için büyüyen bir segmenti temsil ediyor. Kütle azalmasının enerji tüketimini doğrudan azalttığı uygulamalarda (pompa ve kompresörlerdeki dönen bileşenler) alüminyum ve magnezyum dökümler gri demirin yerini alıyor ve nispeten kısa üretim süreçlerinde takım yatırımını geri kazandıran verimlilik kazanımları sağlıyor.
Kalite Güvencesi ve Tahribatsız Değerlendirme
Hafif hassas dökümdeki hassasiyet, muayene rejimine kadar uzanır. Güvenlik açısından kritik bileşenler için aşağıdaki tahribatsız değerlendirme yöntemleri, satın alma belgelerinde yaygın olarak belirtilir.
X-ışını veya bilgisayarlı tomografi kullanılarak yapılan radyografik testler, iç gözenekliliği, kalıntıları ve soğuk kapanmaları ortaya çıkarır. CT taraması özellikle karmaşık dökümler için altın standart haline geldi çünkü hem geometriyi hem de bütünlüğü aynı anda doğrulamak için CAD modeliyle kaplanabilen üç boyutlu bir iç durum haritası üretiyor. Floresan penetrant muayenesi, yüzey kıran çatlakları ve katlanmaları tespit eder. CMM tarafından boyutsal doğrulama, kritik arayüz boyutlarını, yatak deliklerini ve birleşme yüzeyinin düzlüğünü doğrular. Aynı ısıdan dökülen mekanik test kuponları, malzeme spesifikasyonuna göre çekme mukavemetini, akma mukavemetini, uzamayı ve sertliği doğrular.
Döküm Mühendisleri için Tasarım Konuları
Etkili hafif hassas döküm, metal dökülmeden çok önce başlar. Döküm için tasarım (DFC) ilkeleri, bir bileşenin tolerans dahilinde tekrarlanabilir şekilde üretilip üretilemeyeceğini belirleyen geometrik kararlara rehberlik eder. Düzgün duvar bölümleri, diferansiyel katılaşmayı ve büzülme gözenekliliği yaratan sıcak noktaları önler. Dikey yüzeylerdeki 1 ila 3 derecelik taslak açıları, kalıplardan temiz bir şekilde atılmasını sağlar. Kesişen duvarlardaki cömert şeritler, katılaşma ve servis sırasında gerilimi dağıtır. Hafif yapılarda sağlamlık sağlamak için kaburgalar genel duvar kalınlığını arttırmaktan daha etkilidir.
Artık döküm tasarımı iş akışına geniş çapta entegre edilen topoloji optimizasyon yazılımı, metali yalnızca yapısal ihtiyacın olduğu yere yönlendiren organik minimum kütle geometrileri üretiyor. Bir zamanlar yalnızca katmanlı üretimde mümkün olan bu optimize edilmiş geometriler, seramik kabuk teknolojisindeki ilerlemeler ve doğrudan topoloji optimizasyon çıktısından oluşturulan 3D baskılı balmumu modellerinin kullanımı sayesinde, hassas döküm yoluyla giderek daha fazla gerçekleştiriliyor.
Alanda Ortaya Çıkan Gelişmeler
Çeşitli teknolojik yönler, hafif hassas dökümün sınırlarını aktif olarak genişletiyor. Bağlayıcı jet kum baskısı ve stereolitografi bazlı seramik kalıp baskısı, prototip ve düşük hacimli üretim için desen işlemeyi tamamen ortadan kaldırarak geliştirme sürelerini haftalardan günlere indiriyor. Yüksek bütünlüklü yapısal parçalara uygulanan yarı katı alüminyum işleme, yüksek hacimli otomotiv üretimine giriyor. Kalıplardaki yerleşik sensörleri kullanan gerçek zamanlı süreç izleme, geçmiş kusur verileriyle eğitilmiş makine öğrenimi modelleriyle bir araya gelerek dolum, katılaşma ve soğutmanın kapalı döngü kontrolünü mümkün kılıyor; hurda oranlarını azaltıyor ve daha sıkı süreç aralıkları sağlıyor. Son olarak, yeni alüminyum-lityum ve alüminyum-skandiyum alaşımı sistemleri, mekanik özellikleri korurken veya geliştirirken, geleneksel alüminyum alaşımlarına göre yoğunlukta yüzde 5 ila 10 oranında azalma sağlayarak, döküm havacılık yapıları için daha fazla ağırlık azaltma fırsatlarının önünü açıyor.
Maliyet Etkenleri ve Ekonomik Hususlar
Hafif hassas döküm, basit geometriler için geleneksel döküm veya imalata göre daha yüksek birim takım maliyetleri taşır, ancak orta ila yüksek hacimlerde ve toplam sahip olma maliyeti değerlendirildiğinde ekonomi zorlayıcı hale gelir. Döküm sonrası işlemenin azaltılması, üretim işçiliğini ve kesici takım maliyetlerini azaltır. Parça birleştirme, montaj süresini, bağlantı elemanı sayısını ve denetim yükünü azaltır. Havacılık sektöründe ağırlığın azaltılması, onlarca yılla ölçülen hizmet ömrü boyunca doğrudan yakıt tasarrufu anlamına geliyor. Elektrikli araçlarda kütlenin azaltılması menzili uzatır veya bataryanın küçültülmesine izin verir, bu da aracın ömrü boyunca maliyet etkilerine neden olur.
Hassas döküm takım yatırımının geri kazanıldığı başabaş hacmi, süreç ve parça karmaşıklığına göre değişir. Alüminyum havacılık parçalarına yönelik hassas döküm takımları genellikle birkaç yüz parçanın üzerinde geri kazanılır. Otomotiv uygulamalarına yönelik alüminyum basınçlı döküm takımları, kalıp maliyetine bağlı olarak yıllık birkaç bin parçadan başlayan hacimlerde ekonomik olarak uygundur.
Hafif Bir Hassas Döküm Ortağının Seçilmesi
Döküm tedarikçileri arasındaki yetenek farkı önemlidir. Gerçek hafif hassas döküm için donatılmış bir dökümhane, reaktif alaşımların oksidasyonunu önlemek için kontrollü atmosferik erimeyi, boyut doğrulama için kalibre edilmiş CMM ekipmanını, kritik parçaların dahili muayenesi için CT tarama kabiliyetini ve uygulamayla ilgili belirli alaşım aileleri için belgelenmiş metalurjik yeterliliği korur. Havacılık ve uzay için AS9100, tıbbi cihazlar için ISO 13485 ve otomotiv için IATF 16949 gibi sertifikalar, tutarlı bir şekilde spesifikasyon dahilinde hassas dökümler üretmek için gereken temel süreç disiplininin güvenilir temsilcileridir.
Tedarikçilerin erken katılımı (dökümhanenin yalnızca teklif verme aşamasından ziyade bileşen tasarımı sırasında dahil edilmesi) sürekli olarak daha iyi sonuçlar üretir. Dökümhane mühendisleri, kalıplama işlenmeden önce dökümü karmaşıklaştıran veya riske sokan tasarım özelliklerini belirleyebilir ve verimi, boyutsal tutarlılığı ve sonuçta maliyeti artırırken tasarım amacını koruyan geometri değişiklikleri önerebilir.