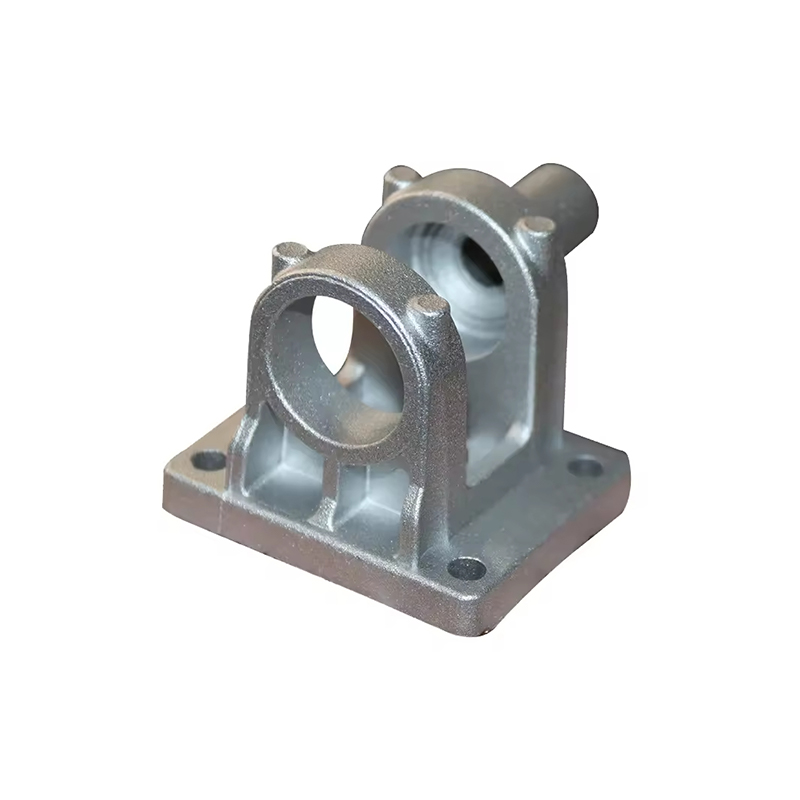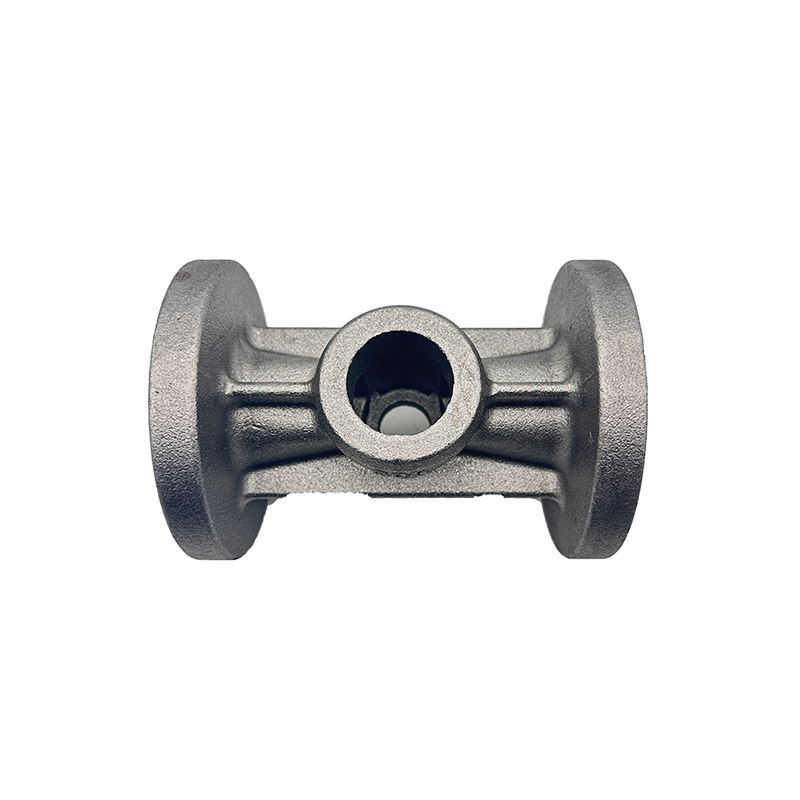
A döküm ısı emici, erimiş metalin (çoğunlukla alüminyum alaşımı) yüksek basınç altında hassas şekilde tasarlanmış bir çelik kalıba enjekte edilmesiyle üretilen bir termal yönetim bileşenidir. Kalıp, bitmiş parçanın her geometrik özelliğini tanımlar: taban, kanatçık dizisi, montaj çıkıntıları ve tüm entegre yapısal veya elektriksel özellikler. Metal katılaştığında ve kalıp açıldığında, ortaya çıkan ısı emici geometrik olarak nihai formuna yakındır ve kullanımdan önce çok az ikincil işleme gerektirir veya hiç gerektirmez.
Isı emiciler genel olarak ısı üreten bir bileşenden (güç transistörü, CPU, LED modülü veya motor kontrolörü) termal enerjiyi çekerek ve bu enerjiyi çevredeki havaya veya soğutma sıvısına dağıtarak çalışır. Basınçlı döküm ısı emicisi bunu, metal alaşımının doğal termal iletkenliği ve bileşen ile ortam soğutma ortamı arasındaki teması maksimuma çıkaran kanat yapıları tarafından oluşturulan geniş yüzey alanı aracılığıyla başarır.
Basınçlı döküm, ısı emiciler üretmek için kullanılan çeşitli üretim yöntemlerinden biridir (diğerleri arasında ekstrüzyon, yontma, dövme ve bağlı kanatçık yapısı yer alır), ancak karmaşık üç boyutlu geometrileri yüksek hacimde ve mükemmel parçadan parçaya tutarlılıkla üretme yeteneği nedeniyle farklı bir konuma sahiptir. Ekstrüzyonun tekdüze iki boyutlu kesitlerle sınırlı olduğu durumlarda basınçlı döküm, tek bir bileşen boyunca yükseklik, eğim ve yön açısından farklılık gösteren kanatçıklar üretebilir, montaj braketlerini ve iç kanalları entegre edebilir ve ekstrüzyonu imkansız olan alttan kesiklere ve içi boş özelliklere uyum sağlayabilir.
Isı Emiciler için Basınçlı Döküm Prosesi
Basınçlı dökümün nasıl çalıştığını anlamak, bu şekilde üretilen ısı emicilerin hem yeteneklerini hem de kısıtlamalarını açıklamaya yardımcı olur. Süreç iyi tanımlanmış birkaç aşamadan oluşur.
Kalıp Tasarımı ve Hazırlanması
Herhangi bir basınçlı döküm ısı emicisinin temeli, aynı zamanda kalıp olarak da adlandırılan çelik kalıptır. İki yarıdan oluşur: kalıbın yarısını kapla bileşenin bir yüzünü oluşturan ve ejektör kalıbı yarısı diğerini oluşturur ve katılaşma sonrasında bitmiş dökümü dışarı itmek için kullanılan ejektör pimlerini içerir. İki yarının buluştuğu çizgi, ayırma çizgisi olarak bilinir ve bitmiş dökümün kapak yarısından temiz bir şekilde kaymasını ve kalıp açıldığında ejektör yarısında kalmasını sağlamak için konumu alet tasarımcısı tarafından dikkatlice seçilmelidir.
Kalıbın kendisi tipik olarak binlerce yüksek basınçlı, yüksek sıcaklıktaki enjeksiyon döngüsüne dayanabilen sertleştirilmiş H13 veya benzeri takım çeliğinden işlenir. Pek çok ince kanatçık, dar toleranslar ve entegre özelliklere sahip karmaşık bir ısı emici için kalıp tasarlamak önemli bir mühendislik işidir. Kalıp tasarımında metal akış yolları, kalıp içindeki soğutma kanalı konumları, kapı ve yolluk konumları ve enjeksiyon sırasında sıkışan havanın kaçmasına izin verecek havalandırma düzenlemeleri hesaba katılmalıdır.
Metal Eritme ve Enjeksiyon
Kalıp hazırlandıktan ve yüksek hidrolik basınç altında kelepçelenerek kapatıldıktan sonra, alaşıma bağlı olarak tipik olarak 620 °C ila 700 °C arasında bir sıcaklıkta tutulan erimiş alüminyum alaşımı, alüminyum için yaklaşık 10 ila 175 MPa (1.500 ila 25.000 psi) arasındaki basınçlarda kalıp boşluğuna enjekte edilir. Bu yüksek enjeksiyon basıncı, erimiş metalin, katılaşmaya zamanı kalmadan, ince kanatçıklar ve küçük parçalar da dahil olmak üzere kalıp boşluğunun her detayını doldurmaya zorlar.
Isı emici üretimiyle ilgili basınçlı döküm prosesinin iki ana çeşidi vardır:
- Sıcak odacıklı döküm: Enjeksiyon mekanizması erimiş metal rezervuarına batırılmıştır. Bu yöntem daha hızlıdır ve çinko gibi erime noktası düşük alaşımlar için uygundur. Su altındaki bileşenlere zarar verebilecek alüminyum için uygun değildir.
- Soğuk oda basınçlı döküm: Alüminyum ve diğer yüksek erime noktasına sahip alaşımlar için kullanılır. Erimiş metal, her atış için ayrı ayrı enjeksiyon odasına dökülür. Sıcak bölmeden biraz daha yavaş olmasına rağmen, alüminyum döküm için gereken yüksek basınçlara ulaşır ve alüminyum ısı emiciler için standart işlemdir.
Katılaştırma, Çıkarma ve Kırpma
Enjeksiyondan sonra metal, ısıyı soğutulmuş çelik kalıba aktarırken saniyeler içinde hızla katılaşır. Daha sonra kalıp açılır ve ejektör pimi plakası tüm ejektör pimlerini aynı anda eşit kuvvetle hareket ettirerek dökümü distorsiyon olmadan temiz bir şekilde ejektör yarısından dışarı iter. İtici pimin dikkatli yerleştirilmesi çok önemlidir: uygun olmayan şekilde konumlandırılan pimler, ısı emici yüzeyinde tanık izleri bırakabilir veya çıkarma sırasında ince kanatçıkların deforme olmasına neden olan lokal strese neden olabilir.
Fırlatılan parça hala yolluğu (enjeksiyon kapısındaki katılaşmış metal), yollukları ve havalandırma sisteminden taşan herhangi bir malzemeyi taşır. Bunlar, ısı emici herhangi bir ikincil işleme geçmeden önce özel bir kesme presinde veya elle kesme yoluyla çıkarılır. Bazı parlamaların (ayrılma hattındaki ince metal kanatçıklar) da çıkarılması gerekebilir.
İkincil İşlemler
Uygulamanın gereksinimlerine bağlı olarak, döküm ısı emiciler, döküm durumunda güvenilir bir şekilde tutulamayan kritik boyutlarda (elektronik bileşenle temas eden montaj yüzeyinin düzlüğü gibi) daha sıkı toleranslar elde etmek için ikincil işleme operasyonlarına tabi tutulabilir. Delme, kılavuz çekme ve frezeleme yaygın ikincil işlemlerdir. Yüksek hacimli üretimde bu ikincil adımlar genellikle CNC işleme merkezlerinde basınçlı döküm hücresi doğrultusunda gerçekleştirilir ve böylece çevrim süreleri kısa tutulur.
Basınçlı Döküm Isı Emicilerinde Kullanılan Malzemeler
Alaşım seçimi, basınçlı döküm ısı emici tasarımında en önemli kararlardan biridir çünkü doğrudan ısıl iletkenliği, dökülebilirliği, mekanik mukavemeti ve ağırlığı belirler.
Alüminyum Alaşımları: Baskın Seçim
Alüminyum alaşımları, çeşitli nedenlerden dolayı basınçlı döküm soğutucuların büyük çoğunluğunu oluşturur: alüminyumun doğal termal iletkenliği, düşük yoğunluğu (çeliğin kabaca üçte biri), korozyona dirençli doğal oksit tabakası, ticari olarak ulaşılabilir sıcaklıklarda mükemmel dökülebilirliği ve hazır bulunabilirliği ve geri dönüştürülebilirliği. Döküm soğutucular için en yaygın olarak belirtilen iki alüminyum alaşımı şunlardır:
| Alaşım | Isı İletkenliği | Temel Özellikler | En Uygun |
|---|---|---|---|
| A380 | ~96 W/m·K | Genel amaçlı basınçlı döküm alaşımı; mükemmel akışkanlık, boyutsal kararlılık ve işlenebilirlik; iyi korozyon direnci; eloksal ve toz kaplamayı kabul eder | Tüketici elektroniği, LED muhafazalar, otomotiv bileşenleri, telekomünikasyon ekipmanları |
| ADC12 (A383) | ~92–96 W/m·K | Yüksek silikon içeriği, ince duvarlı ve karmaşık geometriler için üstün akışkanlık sağlar; A380'den biraz daha düşük mekanik mukavemet; Japon ve Asya tedarik zincirlerinde popüler | Karmaşık ince duvarlı ısı emiciler, tüketici elektroniği, bilgisayar çevre birimleri |
| A356 / A357 | ~151–160 W/m·K | A380'den önemli ölçüde daha yüksek termal iletkenlik; yüksek basınçlı döküm yerine düşük basınçlı veya yerçekimi dökümü gerektirir; ısıl işleme tabi tutulabilir | İletkenliğin öncelikli olduğu yüksek performanslı termal uygulamalar |
| Çinko alaşımları (Zamak) | ~110 W/m·K | Alüminyumdan daha yüksek yoğunluk; çok iyi yüzey kalitesi ve boyutsal doğruluk; daha düşük erime noktası sıcak hazneli döküme uygundur; alüminyum eşdeğerlerinden daha ağır | Küçük, son derece ayrıntılı bileşenler; ağırlığın daha az kritik olduğu uygulamalar |
Alüminyum basınçlı döküm alaşımlarında doğal bir değiş tokuşa dikkat etmek önemlidir: A380 ve ADC12'ye mükemmel dökülebilirlik ve akışkanlık kazandıran silikon içeriği, aynı zamanda dövme veya yerçekimiyle döküm alaşımlarına kıyasla bunların termal iletkenliğini de azaltır. Saf alüminyumun termal iletkenliği yaklaşık 237 W/m·K'dir; basınçlı döküm alaşımı A380 yalnızca 96 W/m·K civarındadır. Daha yüksek iletkenlik isteyen mühendisler bazen düşük basınçlı döküm veya yerçekimi dökümüyle üretilen A356.0'ı tercih ederek, üstün termal performans karşılığında daha yavaş ve biraz daha pahalı bir süreci kabul ederler.
Gelişen Malzemeler
Devam eden malzeme araştırmaları, soğutucu tasarımcılarının kullanabileceği seçenekleri genişletiyor. Standart alüminyum alaşımlarının sağlayabileceğinin ötesinde hem yüksek termal iletkenlik hem de düşük ağırlık gerektiren uygulamalar için seramik parçacıkları veya karbon fiberleri içeren kompozit malzemeler araştırılmaktadır. Grafenle güçlendirilmiş nanokompozitler, ticari olarak ölçeklenebilir basınçlı döküm işlemlerine başarılı bir şekilde entegre edilebilirlerse, termal iletkenlikte dramatik iyileştirme potansiyeli olan, uzun vadeli bir araştırma yönünü temsil eder.
Basınçlı Döküm Isı Emicileri için Tasarım Hususları
Basınçlı dökümün geometrik özgürlüğü ekstrüzyonla karşılaştırıldığında oldukça önemlidir ancak sınırsız değildir. Basınçlı döküm için etkili ısı emici tasarımı, termal performansın, üretilebilirliğin ve mekanik bütünlüğün aynı anda dikkatli bir şekilde değerlendirilmesini gerektirir.
Kanat Geometrisi ve Yoğunluğu
Kanatlar, bir ısı emicinin etkili yüzey alanını arttırmasını sağlayan birincil mekanizmadır. Basınçlı döküm soğutucuda, kanatlar birden fazla yönde yönlendirilebilir, parça boyunca yükseklik ve kalınlık açısından değişiklik gösterebilir ve ekstrüzyonu imkansız olan pimli, düz, çapraz kesimli veya radyal konfigürasyonlarda düzenlenebilir. Temel geometrik parametreler şunları içerir:
- Yüzgeç yüksekliği: Daha uzun kanatçıklar yüzey alanını artırır ancak aynı zamanda kalıp boşluğunun derinliğini de artırır; bu da ince kanatçıkların erimiş metalle doldurulmasını daha zorlu hale getirir ve soğuk kapanma (eksik dolgular) veya gözeneklilik riskini artırır.
- Yüzgeç kalınlığı: Daha ince kanatlar, birim genişlik başına daha fazla kanatçık (daha yüksek kanatçık yoğunluğu) ve dolayısıyla daha büyük yüzey alanı sağlar, ancak altında güvenilir dolumun garanti edilemeyeceği pratik alt sınırlar vardır (genellikle alüminyum döküm için 1,0-1,5 mm civarında).
- Fin aralığı (boşluk): Daha yakın eğimli kanatçıklar yüzey alanını arttırır ancak kanatçıklar arasındaki hava akışını kısıtlayarak konvektif ısı transferini potansiyel olarak azaltır. Optimum eğim, soğutmanın doğal konveksiyon mu yoksa zorlamalı hava akışı mı olduğuna ve bu hava akışının hızına bağlıdır.
- Yüzgeç şekli: Pimli kanatçıklar (silindirik veya kare direkler), doğrudan monte edilmiş bir fandan gelen hava akışının etkisi altında iyi performans gösterir. Düz paralel kanatçıklar, hava akışı uzunlukları boyunca kanalize edildiğinde en iyi performansı gösterir. Doğal konveksiyonun hakim olduğu yuvarlak LED ısı alıcılarında radyal kanatçık düzenlemeleri yaygındır.
Taban Kalınlığı ve Düzlük
Isı emicinin taban plakası (ısı üreten bileşenle temas eden katı bölüm), ısıyı temas noktasından tüm kanat dizisi boyunca yanal olarak dağıtacak kadar kalın olmalı, ancak gereksiz ağırlık ve malzeme maliyeti ekleyecek kadar kalın olmamalıdır. Taban kalınlığı, gerekli termal yayılma direnci ve basınçlı döküm işlemi sırasında ve kullanım sırasında bükülmeyi önlemek için gereken sertlik ile belirlenir. Taban yüzeyinin düzlüğü kritik öneme sahiptir: ısı kaynağı ile ısı emici arasındaki küçük boşluklar bile önemli miktarda ek termal direnç sağlar. Dökümden sonra montaj yüzeyinin CNC ile işlenmesi genellikle 0,05-0,1 mm dahilinde düzlüğün sağlanması için belirtilir.
Taslak Açıları
Kalıp boşluğunun tüm dikey yüzeylerine uygulanan hafif koniklik olan taslak açıları, basınçlı döküm prosesinin temel bir gereksinimidir. Taslak olmadan döküm, katılaşıp büzülürken kalıp duvarlarına kilitlenir, bu da fırlatmayı imkansız hale getirir veya parçanın yırtılmasına neden olur. Alüminyum basınçlı döküm için standart taslak açıları genellikle dış yüzeyler için 0,5° ila 2° ve iç yüzeyler (göbekler) için 1° ila 3° arasındadır. Isı emici kanatçıklar için taslak açıları, kanatçıkların tabanlarının uçlarına göre biraz daha kalın olduğu anlamına gelir ve bu her durumda yapısal olarak faydalıdır.
Et Kalınlığı Düzgünlüğü
Duvar kalınlığındaki ani değişiklikler eşit olmayan katılaşma oranlarına neden olur ve bu da dökümde gözenekliliğe, büzülme boşluklarına ve artık gerilimlere neden olabilir. Tasarımcılar, kalınlık geçişlerinde cömert yarıçaplar kullanarak ve (en son katılaşan ve dolayısıyla büzülmeye en yatkın olan) izole edilmiş kalın bölümlerden kaçınarak, parça boyunca mümkün olduğunca eşit bir duvar kalınlığı hedeflemektedir. Isı emiciler için bu, kanat-taban bağlantısının ve tüm entegre çıkıntıların veya montaj pedlerinin dikkatlice yuvarlatılması gerektiği anlamına gelir.
Ayırma Hattı ve İtici Pimin Yerleştirilmesi
Ayırma hattının konumu, hem bitmiş ısı emicinin görünümünü hem de boyutsal doğruluğunu etkiler. Ayırma hattında parlama ve tanık izleri kaçınılmazdır ve bunların konumu, işlevsel yüzeyler üzerindeki etkiyi en aza indirecek şekilde seçilmelidir. Isı emici yüzeyindeki ejektör pimi işaretleri de benzer şekilde kaçınılmazdır ve bunların konumları, bileşen montaj yüzeyini veya son üründe görülebilecek herhangi bir yüzeyi etkilemeyecek şekilde planlanmalıdır.
Basınçlı Döküm Isı Emicileri için Yüzey İşlemleri
Dökme alüminyum yüzeyler işlevseldir ancak çeşitli yüzey işleme seçenekleriyle hem termal performans hem de dayanıklılık açısından geliştirilebilir.
Eloksal
Eloksal is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Not: Standart A380 alüminyum alaşımı, düzensiz, koyu veya benekli eloksal kaplama oluşturan yüksek silikon ve bakır içeriğinden dolayı eloksallama için ideal değildir. Yüksek kaliteli anotlanmış görünüm gerektiren uygulamalar için A360 veya ADC1 gibi daha düşük silikonlu bir alaşım belirtilmelidir.
Toz Boya
Toz kaplama, ısı emici yüzeyine elektrostatik olarak kuru bir polimer tozu uygular ve bu daha sonra dayanıklı, tekdüze bir film oluşturmak üzere bir fırında kürlenir. Korozyona karşı iyi bir koruma sağlar ve geniş bir renk yelpazesine olanak tanır. Eloksallama gibi, polimer kaplama da düşük ısı iletkenliğine sahiptir, bu nedenle termal olarak kritik yüzeylerde kalınlığı en aza indirilmelidir (tipik olarak 60-100 µm). Toz kaplama, A380 ve diğer birçok alüminyum döküm alaşımıyla uyumludur.
Kumlama ve Yuvarlama
Döküm yüzeyinin kumlama veya boncukla patlatılması artık parlamayı ortadan kaldırır, yüzey tekdüzeliğini iyileştirir ve yüzey pürüzlülüğünü artırır; bu da ısı transferi için etkili yüzey alanını marjinal olarak artırır. Tamburlama, gruplar halinde işlenen daha küçük bileşenler için benzer sonuçlar elde eder. Bu işlemler genellikle eloksal veya boyama öncesinde hazırlık aşaması olarak uygulanır.
Elektrokaplama
Gelişmiş yüzey sertliği, elektrik iletkenliği veya özel estetik özellikler gerektiren uygulamalarda nikel, krom veya diğer metallerle elektrokaplama bir seçenektir. Özellikle nikel kaplama mükemmel korozyon direnci ve pürüzsüz bir yüzey kalitesi sağlar ve bazı telekomünikasyon ve askeri elektronik uygulamalarında kullanılır.
Basınçlı Döküm Isı Emicilerinin Avantajları
Basınçlı döküm, onu birçok uygulama bağlamında ısı emiciler için tercih edilen üretim yolu haline getiren bir dizi avantaj sunar:
- Karmaşık üç boyutlu geometri: Basınçlı döküm, tek bir işlemde değişen yönlere, entegre montaj özelliklerine, kanallara ve çıkıntılara sahip kanat dizileri üretebilir; bu geometriler, başka herhangi bir yöntemle imkansız veya aşırı derecede pahalıdır.
- Yüksek üretim oranları: Soğuk odacıklı basınçlı döküm makineleri, tipik ısı emici boyutları için atış başına bir ila üç dakika civarındaki çevrim sürelerine ulaşabilir ve bu, takımlama oluşturulduktan sonra çok yüksek verim sağlar. Bu, basınçlı dökümü büyük üretim hacimleri için maliyet açısından oldukça rekabetçi hale getirir.
- Mükemmel boyutsal tutarlılık: Belirli bir kalıptan alınan tüm dökümlerin boyutları birbirine son derece yakındır; bu, ısı emicilerin standart bileşen paketleri ve muhafazalarla tam olarak eşleşmesi gereken elektronik montaj için önemlidir.
- Yapısal bütünlük: Döküm soğutucular mekanik olarak sağlamdır; titreşime, darbeye ve montaj sırasında uygulanan mekanik yüklere dayanma kapasitesine sahiptir. Bu onları özellikle otomotiv ve endüstriyel ortamlarda değerli kılar.
- Net şekle yakın üretim: Döküm parçası, nihai geometrisine çok yakın olduğundan, katı kütükten bir ısı emicinin işlenmesiyle karşılaştırıldığında ikincil işleme ve malzeme israfının kapsamını azaltır.
- Çoklu fonksiyonların entegrasyonu: Montaj braketleri, kablo yönetim özellikleri, mahfaza duvarları ve ısı emici kanatların tümü tek bir döküm parçasına dahil edilebilir, böylece nihai üründeki ayrı bileşenlerin, montaj işlemlerinin ve potansiyel termal arayüz bağlantılarının sayısı azalır.
Basınçlı Döküm Isı Emicilerinin Sınırlamaları ve Zorlukları
Güçlü yönlerine rağmen basınçlı döküm her durumda en uygun çözüm değildir. Mühendisler bunun temel sınırlamalarının farkında olmalıdır:
- Yüksek takım maliyeti: Alüminyum basınçlı döküm için çelik kalıplar pahalıdır (karmaşıklığa bağlı olarak genellikle birkaç bin ila on binlerce pound arasında değişir), bu da küçük üretim miktarları için basınçlı dökümü ekonomik olmaktan çıkarır. Katı veya diğer işlemlerden işlemeye karşı başabaş noktası parça karmaşıklığına ve hacmine bağlıdır, ancak basınçlı döküm genellikle yılda birkaç bin parçanın üzerinde cazip hale gelir.
- Gözeneklilik: Yüksek basınçlı döküm, kalıp boşluğunda havayı hapsederek döküm içinde gözenekliliğe yol açabilir. Bu durum özellikle basınca maruz kalacak soğutucular (sıvı soğutmalı soğuk plaka tasarımları gibi) veya döküm sonrası ısıl işlem gerektiren parçalar için problemlidir. Yarı katı basınçlı döküm ve vakum destekli basınçlı döküm, ilave işlem maliyetiyle birlikte gözenekliliği önemli ölçüde azaltan işlem çeşitleridir.
- Diğer alüminyum formlara göre daha düşük ısı iletkenliği: Yukarıda belirtildiği gibi, alüminyum basınçlı döküme mükemmel akışkanlığını veren silikon açısından zengin alaşımlar, aynı zamanda dövme alaşımlara veya düşük silikonlu döküm alaşımlarına göre termal iletkenliği de azaltır. Aşırı termal taleplere sahip uygulamalar için bu sınırlayıcı bir faktör olabilir.
- Fin en boy oranı sınırlamaları: Çok ince, çok uzun kanatçıkların yüksek basınçlı döküm ile güvenilir şekilde doldurulması zordur. Uygulama, basınçlı dökümün güvenilir bir şekilde elde edebileceğinin ötesinde son derece yüksek bir kanatçık yoğunluğu veya en-boy oranı gerektiriyorsa, yontulmuş veya birleştirilmiş kanatçıklı ısı emiciler daha uygun olabilir.
- Tasarım değişiklikleri maliyetlidir: Kalıbın üretildikten sonra değiştirilmesi pahalıdır. Yeni bir ekstrüzyon kalıbının nispeten ucuz olduğu ekstrüzyonlu ısı emicilerin aksine, basınçlı döküm ısı emicisinin tasarımını değiştirmek, önemli ölçüde yeniden çalışma veya tamamen yeni bir kalıp gerektirebilir.
Basınçlı Döküm ve Diğer Isı Emici Üretim Yöntemleri
| Yöntem | Tasarım Karmaşıklığı | Isı İletkenliği | Takım Maliyeti | Birim Maliyet (Yüksek Hacim) | En İyisi |
|---|---|---|---|---|---|
| Döküm | Çok yüksek (3D) | Orta (~96 W/m·K) | Yüksek | Düşük | Karmaşık şekiller, yüksek hacim, entegre özellikler |
| Ekstrüzyon | Orta (2D profil) | İyi (~150–200 W/m·K) | Düşük | Çok düşük | Basit, düzgün kesitler, orta hacimli |
| Kayak | Yüksek (thin dense fins) | Çok iyi | Orta | Orta | Yüksek fin density, high performance, moderate volume |
| Dövme | Orta | Mükemmel | Orta–High | Orta | Yüksek strength, high thermal performance |
| Gümrüklü Kanat | Çok yüksek | Mükemmel (copper fins) | Düşük–Moderate | Yüksek | Ultra yüksek performans, özel tasarımlar, düşük hacim |
| CNC İşleme | Çok yüksek | Mükemmel | Düşük (no tooling) | Çok yüksek | Prototipler, çok düşük hacim, en yüksek hassasiyet |
Basınçlı Döküm Isı Emicilerinin Uygulamaları
Geometrik özgürlük, mekanik sağlamlık ve üretim verimliliğinin birleşimi, döküm soğutucuları çok çeşitli endüstriler ve ürün kategorilerinde tercih edilen çözüm haline getiriyor.
LED Aydınlatma
LED armatürler (özellikle yüksek tavanlı endüstriyel ışıklar, sokak lambaları ve bahçecilik yetiştirme ışıkları), döküm soğutucuların en büyük ve en hızlı büyüyen uygulama alanlarından biridir. Birçok LED dizisinin dairesel veya çokgen geometrisi, optik muhafazayı, montaj noktalarını ve kanat dizisini tek bir kompakt ve estetik açıdan dikkate alınan bileşene entegre etme ihtiyacıyla birleştiğinde, basınçlı döküm için idealdir. İyi tasarlanmış döküm LED ısı emiciler, eşdeğer ekstrüzyonlu tasarımlarla karşılaştırıldığında termal direnci %20'ye kadar azaltabilir ve doğrudan LED bağlantı sıcaklığını, etkinliğini ve hizmet ömrünü iyileştirebilir.
Otomotiv Elektroniği
Araçların elektrifikasyonu (elektrik motorları, invertörler, yerleşik şarj cihazları, akü yönetim sistemleri ve gelişmiş sürücü destek elektroniği), otomotiv bileşenleri üzerindeki termal yönetim taleplerini önemli ölçüde artırdı. Döküm alüminyum ısı emiciler, yüksek mekanik mukavemeti (titreşime ve mekanik yüklere dayanacak şekilde), iyi termal performansı, otomotiv yüzey işlemleriyle uyumluluğu ve karmaşık montaj ve sızdırmazlık özelliklerini entegre etme yeteneğini birleştirdiklerinden bu uygulamalarda yaygın olarak kullanılmaktadır. Elektrikli araç invertörleri, özellikle önemli bir yapısal ve termal yönetim unsuru olarak özel kalıp döküm soğutuculara veya soğuk plakalara güvenir.
Telekomünikasyon ve Ağ Altyapısı
Baz istasyonu ekipmanı, RF güç amplifikatörleri ve ağ anahtarları, yoğun şekilde paketlenmiş muhafazalarda önemli miktarda ısı üretir. Döküm ısı emiciler, termal yönetimin doğrudan ekipman muhafazasına entegre edilmesine olanak tanır, ayrı ısı emici bileşenlerine olan ihtiyacı ortadan kaldırır ve ısı yolundaki termal arayüzlerin sayısını azaltır. Basınçlı dökümle elde edilebilen kompakt, karmaşık geometriler, modern telekomünikasyon ekipmanlarının mekansal kısıtlamalarına iyi uyum sağlar.
Endüstriyel Güç Elektroniği
Değişken frekanslı sürücüler, güç dönüştürücüler, kaynak ekipmanı ve endüstriyel motor kontrolörlerinin tümü, titreşim, kirlilik ve termal döngü içerebilecek ortamlarda güvenilir şekilde performans gösterebilen sağlam, uzun hizmet ömrüne sahip ısı emicilere ihtiyaç duyar. Bu uygulamalardaki döküm soğutucular genellikle güç modülleri (IGBT'ler, tristörler, MOSFET'ler) için montaj özelliklerini doğrudan döküme entegre ederek montaj karmaşıklığını azaltır ve bileşen ile ısı emici arasında tekrarlanabilir, iyi tanımlanmış temas sağlar.
Tüketici Elektroniği
Oyun konsollarından set üstü kutulara, güç kaynaklarına ve ses yükselticilerine kadar tüketici elektroniği ürünleri, form gereksinimleri (dairesel, L şeklinde veya prizmatik olmayan) ekstrüzyonu kullanışsız hale getirdiğinde döküm ısı emicilerden yararlanır. Yüksek hacimlerde basınçlı dökümün maliyet etkinliği aynı zamanda tüketici elektroniğinin seri pazar üretim ortamına da uygundur.
Basınçlı Döküm Soğutucu Üretiminde Kalite Kontrol
Basınçlı döküm soğutucularda tutarlı kalitenin sağlanması, üretim sürecinin birçok aşamasında sistematik kontrol gerektirir. Temel kalite kontrol önlemleri şunları içerir:
- Gelen malzeme doğrulaması: Döküm başlamadan önce her eriyik yükünün alaşım bileşiminin spektrografik analizle doğrulanması.
- Proses parametresi izleme: Arızalı parçalar üretmeden önce proses sapmasını tespit etmek için her atış için enjeksiyon basıncını, metal sıcaklığını, kalıp sıcaklığını ve döngü süresini kaydedip kontrol edin.
- Boyutsal inceleme: Kritik boyutları doğrulamak için koordinat ölçüm makineleri (CMM'ler) veya ölçüm cihazlarının kullanılması (özellikle montaj yüzeyi düzlüğü ve kanat eğimi) istatistiksel örnek bazında.
- Gözeneklilik tespiti: Basınca dayanıklı sıvı soğutma bileşenleri gibi iç gözenekliliğin kabul edilemez olduğu uygulamalar için X-ışını incelemesi veya CT taraması.
- Termal performans doğrulaması: Isı alıcıların üretime sunulmadan önce belirtilen termal performanslarını karşıladığını doğrulamak için kalibre edilmiş test kurulumlarını kullanan termal direnç testi.
Sonuç
Basınçlı döküm soğutucuları, tüketici elektroniği ve LED aydınlatmadan otomotiv elektrifikasyonu ve endüstriyel güç dönüşümüne kadar çeşitli sektörlerde elektronik ve güç sistemlerinin termal yönetimi için oldukça yetenekli ve yaygın olarak benimsenen bir çözümü temsil ediyor. Karmaşık üç boyutlu kanat geometrileri üretme, birden fazla işlevsel özelliği tek bir bileşene entegre etme ve yüksek üretim hacimlerinde tutarlı kalite sunma yetenekleri, onlara başka hiçbir üretim sürecinin tam olarak kopyalayamayacağı avantajlar sağlıyor.
Basınçlı döküm soğutucuyu belirlemeye yönelik mühendislik kararı, termal iletkenlik gereklilikleri, geometrik karmaşıklık, üretim hacmi, alet yatırımı ve yüzey kaplama ihtiyaçlarının dikkatli bir şekilde dengelenmesini gerektirir. Bu faktörler bir araya geldiğinde (özellikle üretim hacimleri yüksek olduğunda, geometri karmaşık olduğunda ve termal performansın yanı sıra mekanik sağlamlık da önemli olduğunda) basınçlı döküm her zaman en etkili ve ekonomik seçimdir. Elektronikteki güç yoğunlukları artmaya devam ettikçe ve termal yönetim ürün güvenilirliği açısından daha da kritik hale geldikçe, basınçlı döküm ısı emiciler termal mühendislerin araç setinde temel taşı teknolojisi olmaya devam edecek.