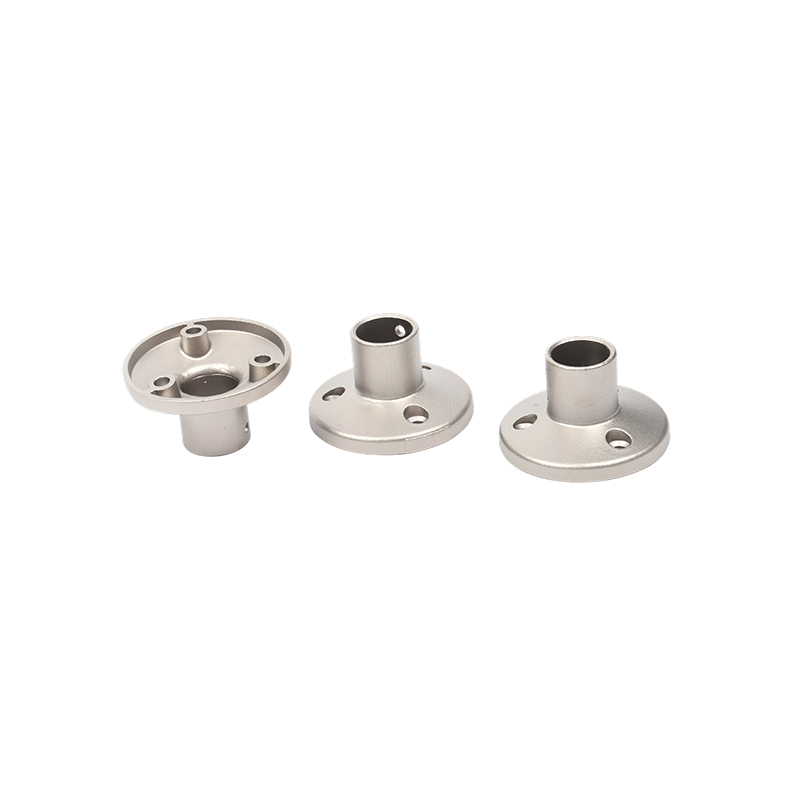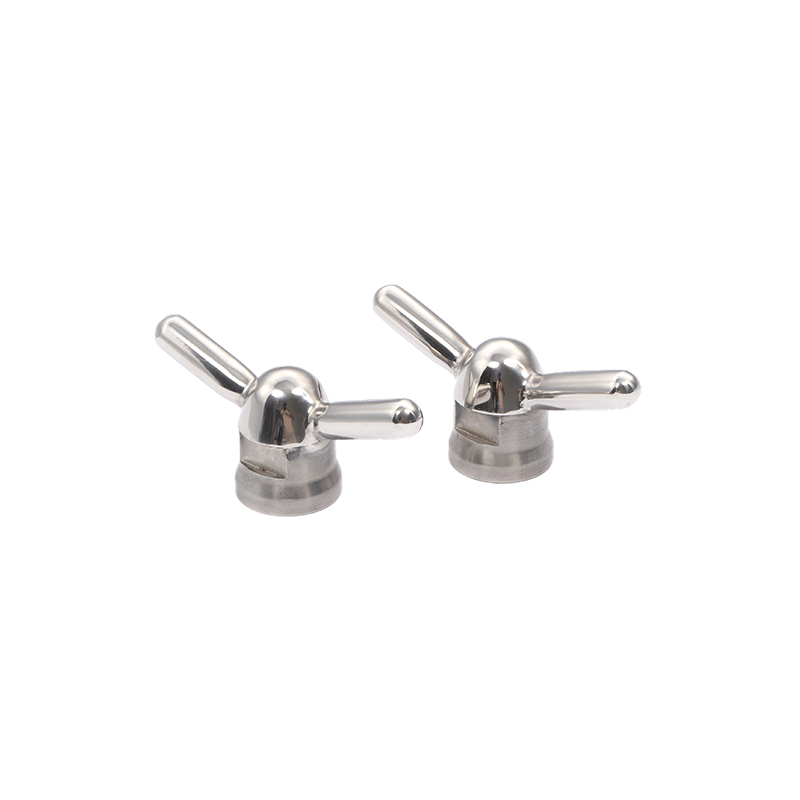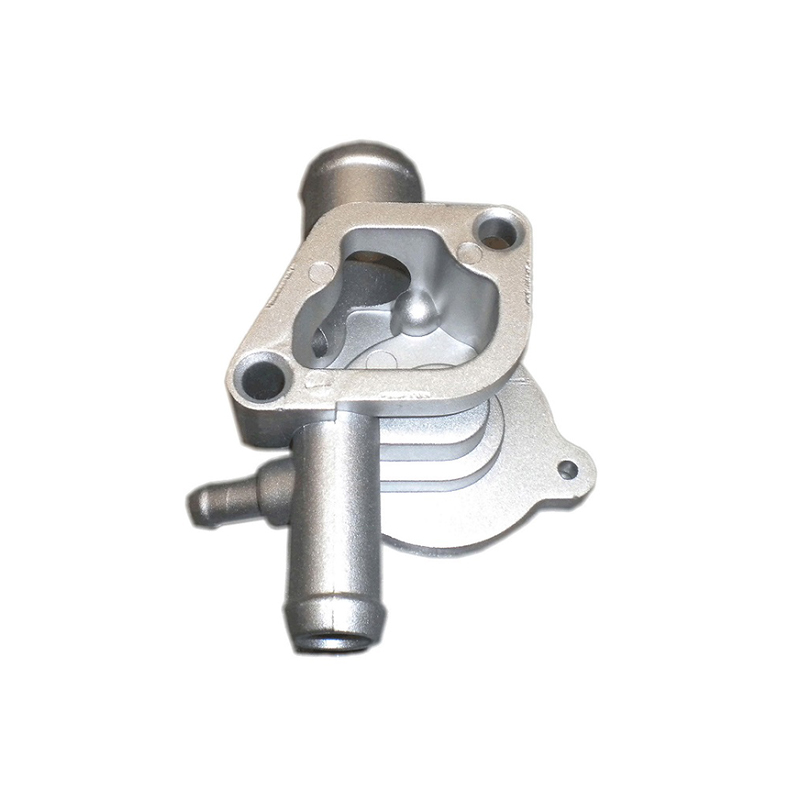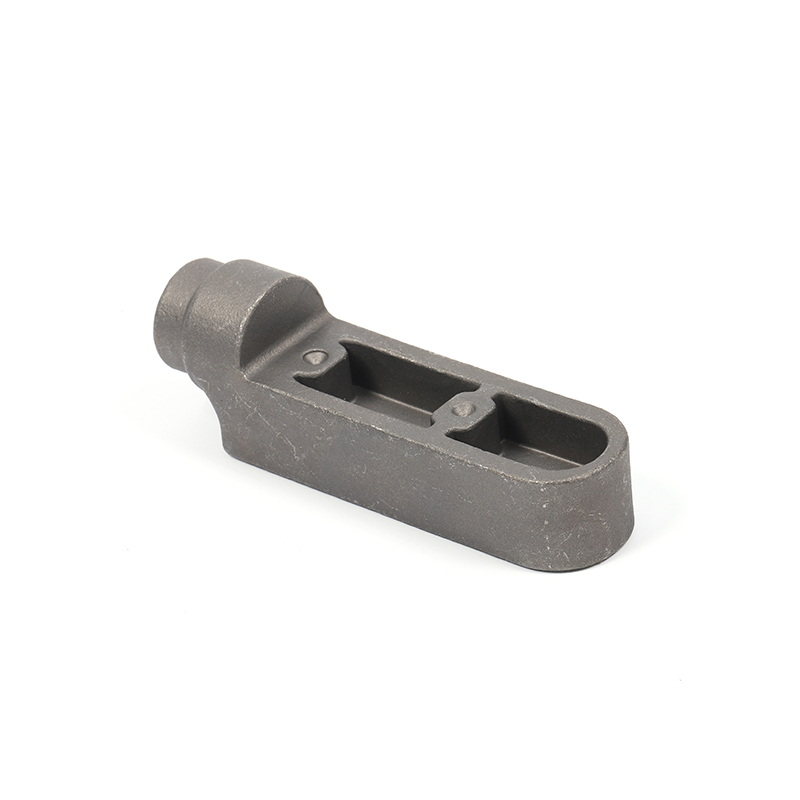
Çinko basınçlı döküm bir yüksek basınçlı metal döküm yöntemi burada erimiş çinko alaşımı, tipik olarak 1.000 ila 30.000 psi arasında değişen basınçlarda sertleştirilmiş bir çelik kalıp boşluğuna ("kalıp") zorlanır. Alaşım kalıbın içinde hızla katılaşarak boyutsal olarak stabil, neredeyse net şekle sahip, genellikle çok az ikincil işleme gerektiren veya hiç işleme gerektirmeyen bir parça üretir.
Alüminyum, magnezyum veya bakır gibi diğer basınçlı döküm metalleriyle karşılaştırıldığında çinko, benzersiz bir özellik kombinasyonu sunar: düşük erime noktası (~420°C / 788 °F) , yüksek akışkanlık, üstün dökülebilirlik ve mükemmel mekanik mukavemet. Bu özellikler çinkoyu karmaşık ince duvarlı bileşenler ve yüksek hassasiyetli ayrıntı gerektiren parçalar için tercih edilen seçenek haline getirir.
İki ana makine konfigürasyonu kullanılır çinko döküm işlemi : sıcak oda makine (çinko için en yaygın olanı) ve daha az kullanılanı soğuk oda makine. Sıcak hazneli makinelerde, enjeksiyon mekanizması erimiş metal rezervuarına daldırılır ve bu da çok hızlı çevrim sürelerine (tipik olarak saatte 400-900 atış) olanak tanır.
Çinko Basınçlı Döküm Sürecine Adım Adım Genel Bakış
Çinko basınçlı döküm işlemi, sıkı bir şekilde kontrol edilen bir işlem dizisini takip eder. Her aşama, nihai bileşenin boyutsal doğruluğunu, yüzey kaplamasını ve yapısal bütünlüğünü doğrudan etkiler.
Kalıp yarımları temizlenir ve bir ayırıcı madde (kalıp yağlayıcı) ile püskürtülür. Bu yapışmayı önler, termal değişimleri kontrol eder ve kalıbın ömrünü uzatır.
Kapak kalıbı ve ejektör kalıbı hidrolik olarak kapatılır ve doldurma sırasında enjeksiyon basıncına direnmeye yetecek kadar yüksek sıkma kuvveti altında kilitlenir.
~430–450 °C sıcaklıktaki erimiş çinko, kaz boynu ve nozül (sıcak oda) yoluyla hassas bir şekilde kontrol edilen hız ve basınçta kalıp boşluğuna enjekte edilir.
Alaşım milisaniyelerden saniyelere kadar donar. Kalıp sıcaklığı, soğutma kanalları ve alaşım bileşimi katılaşma hızını ve mikro yapıyı belirler.
Katılaştıktan sonra kalıp açılır ve ejektör pimleri dökümü kalıp boşluğunun dışına iter. Uygun ejektör tasarımı ince özelliklerin bozulmasını önler.
Kapılar, yolluklar ve flaş kesilir (genellikle otomatik kesme kalıpları ile). İşlem sonrası işlemler kumlama, kaplama, toz kaplama veya CNC işlemeyi içerebilir.
Enjeksiyondan fırlatmaya kadar tüm döngü genellikle 5 ila 40 saniye Parça karmaşıklığına ve duvar kalınlığına bağlı olarak. Bu hızlı çevrim süresi, çinko basınçlı döküm prosesinin temel ekonomik avantajlarından biridir.
Basınçlı Dökümde Kullanılan Yaygın Çinko Alaşımları
Çinko alaşımının seçimi, döküm parçanın mekanik özelliklerini, korozyon direncini ve boyutsal stabilitesini derinden etkiler. ZAMAK ailesi (kendisini oluşturan metallerin Almanca kelimelerinin kısaltması: Çinko, Alüminyum, Magnezyum, Bakır), dünya çapında en yaygın kullanılan çinko döküm alaşımları grubunu temsil eder.
| Alaşım | Al % | % Cu | mg % | Çekme Dayanımı | Temel Özellikler |
|---|---|---|---|---|---|
| ZAMAK 2 (Alaşım 2) | 4.0 | 3.0 | 0.04 | ~359 MPa | ZAMAK ailesinin en yüksek mukavemeti ve sertliği; iyi sürünme direnci |
| ZAMAK 3 (Alaşım 3) | 4.0 | 0.10 | 0.04 | ~283 MPa | En yaygın kullanılanı; mükemmel döküm özellikleri; boyutsal kararlılık |
| ZAMAK 5 (Alaşım 5) | 4.0 | 1.0 | 0.04 | ~328 MPa | #3'ten daha yüksek güç; daha iyi sürünme direnci; Avrupa'da yaygın |
| ZAMAK 7 (Alaşım 7) | 4.0 | 0.01 | 0.005 | ~283 MPa | Daha düşük Mg ile değiştirilmiş #3; üstün akışkanlık; daha ince duvarlar mümkün |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Daha yüksek alüminyum; sıcak hazneli dökülebilir; iyi taşıma özellikleri |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | En yüksek mukavemetli çinko alaşımı; hafif; yalnızca yerçekimi/soğuk oda |
ZAMAK 3 Olağanüstü dökülebilirlik dengesi, mekanik özellikleri ve maliyet etkinliği nedeniyle Kuzey Amerika'da üretilen tüm çinko basınçlı dökümlerin yaklaşık %70'ini oluşturur. Boyutsal doğruluktan ödün vermeden daha yüksek mukavemet gerektiğinde, ZAMAK 5 tipik bir yükseltmedir.
Çinko Basınçlı Dökümün Avantajları
Çinko basınçlı döküm işlemi, çok az sayıda alternatif üretim yönteminin aynı anda karşılayabileceği etkileyici bir fayda kombinasyonu sunar. Bu avantajları anlamak, mühendislerin ve satın alma uzmanlarının bilinçli malzeme seçimi kararları almasına yardımcı olur
Çinko basınçlı dökümler, kritik özelliklerde rutin olarak ±0,025 mm toleranslara ulaşarak maliyetli ikincil işleme operasyonlarını azaltır veya ortadan kaldırır.
Sıcak hazneli çinko basınçlı döküm makineleri, saatte yüzlerce atış üretebilir ve birçok rakip prosese göre daha düşük birim maliyetlerle büyük hacimli üretimi destekler.
Erimiş çinkonun yüksek akışkanlığı, ince duvarların (0,3 mm kadar ince), alttan kesiklerin, dişlerin ve karmaşık iç geçitlerin tek bir döküm işleminde doldurulmasına olanak sağlar.
Çinko basınçlı dökümde kullanılan çelik kalıplar, alüminyum kalıplara göre önemli ölçüde daha uzun süre dayanır (çoğunlukla 1.000.000 atımı aşar), parça başına amorti edilmiş takımlama maliyetini azaltır.
Dökme çinko yüzeyler, kapsamlı yüzey hazırlığı gerektirmeden doğrudan kaplama, boyama veya toz kaplama için yeterince pürüzsüz olduğundan son işlem maliyetlerini azaltır.
Çinko doğal olarak koruyucu bir patina oluşturur ve çinko basınçlı dökümler, gelişmiş koruma için elektrokaplama, anotlama ve kromat dönüşüm kaplamalarına oldukça duyarlıdır.
Çinko Basınçlı Dökümün Endüstri Uygulamaları
Çinko basınçlı döküm prosesinin çok yönlülüğü, onu oldukça geniş bir endüstri yelpazesinde vazgeçilmez kılmaktadır. Tüketici elektroniğinden ağır otomotiv bileşenlerine kadar çinko döküm parçalar, yüksek hassasiyet, dayanıklılık ve kozmetik kalitenin uygun maliyetli, yüksek hacimli üretim ihtiyacıyla kesiştiği her yerde bulunur.
Başlıca Son Kullanım Endüstrileri
içinde otomotiv endüstrisi Çinko dökümler karbüratörlerde, yakıt sistemi bileşenlerinde, kapı kollarında, emniyet kemeri mekanizmalarında, direksiyon kolonu parçalarında ve elektromanyetik koruma gerektiren elektrikli araç (EV) bileşenlerinde giderek daha fazla görülmektedir. Birden fazla fonksiyonun tek bir dökümde entegre edilebilmesi, araç sistemlerindeki montaj adımlarını ve ağırlığı azaltır.
tüketici elektroniği Sektör, EMI koruma kapasitesi, termal iletkenlik ve hassas boyutsal kontrolün birleşiminin ürün performansı açısından kritik önem taşıdığı dizüstü bilgisayar menteşeleri, kamera gövdeleri, konektör muhafazaları ve ısı emiciler için ağırlıklı olarak çinko döküme güveniyor.
Çinko Basınçlı Döküm için Temel Tasarım Hususları
Başarılı çinko döküm ile başlar üretilebilirlik için tasarım (DFM) . Proses kısıtlamalarını ve yeteneklerini tasarım aşamasının başlarında anlayan mühendisler, daha iyi parça kalitesine, daha düşük takım maliyetlerine ve daha hızlı pazara çıkış süresine ulaşır.
Duvar Kalınlığı
Düzgün duvar kalınlığı katılaşmayı eşit şekilde destekler ve büzülme kusurlarını en aza indirir. Çinko basınçlı dökümler için önerilen nominal duvar kalınlığı 1,0–3,5 mm ZAMAK 7 ile 0,3 mm kadar ince duvarlar elde edilebilir. Kesit kalınlığındaki ani değişikliklerden kaçınılmalı veya kademeli olarak inceltilerek geçiş yapılmalıdır.
Taslak Açıları
Taslak açıları 0,5° ila 2° ayırma çizgisi yönüne paralel yüzeylerde, parçayı bozmadan temiz bir çıkarma sağlar. İç duvarlar ve derin cepler, metalin çekirdeklerdeki büzülmesini telafi etmek için daha büyük taslak açıları gerektirir.
Kaburgalar ve Kabartmalar
Çubuklar bitişik duvar kalınlığının %50-70'i kadar olmalı ve çöküntü veya gözeneklilik yaratmadan sertleşecek şekilde konumlandırılmalıdır. Yükseklikler (bağlantı elemanları için yükseltilmiş silindirik özellikler), duvar tutarlılığını kontrol etmek için göbek pimlerine sahip olmalı ve dayanıklılık için köşebentlerle desteklenmelidir.
Alttan Kesmeler ve Yan Eylemler
Alt kesimler, kalıpta takım karmaşıklığını ve maliyetini artıran yan eylemler (kayan göbekler) gerektirir. Tasarımın izin verdiği durumlarda, harici alt kesimlerin yan işlemler olmadan elde edilebilecek eşdeğer özelliklere dönüştürülmesi, kalıp maliyetini önemli ölçüde azaltır ve üretim güvenilirliğini artırır.
Toleranslar ve Büzülme
ZAMAK 3'ün doğrusal çekmesi yaklaşık %1,17'dir. Kalıp tasarımcıları boşluğu uygun şekilde ölçeklendirerek bu durumu telafi ederler. Üretimde 25 mm boyut başına ±0,076 mm'lik genel toleranslara ulaşılabilir; kritik özellikler uygun geçiş ve proses kontrolü ile ±0,025 mm'de tutulabilir.
Çinko Basınçlı Dökümde Yaygın Kusurlar ve Kalite Kontrol
Bir döküm metali olarak çinkonun doğal avantajlarına rağmen proses değişkenliği, parça bütünlüğünü veya görünümünü tehlikeye atan kusurlara neden olabilir. Yaygın hataların temel nedenlerini anlamak, süreç mühendislerinin önleyici tedbirleri uygulamasını ve tutarlı çıktı kalitesini korumasını sağlar.
- Gözeneklilik Döküm içinde gaz veya büzülme boşlukları. Sıkışmış hava, aşırı enjeksiyon hızı veya yetersiz havalandırmadan kaynaklanır. Kapı/yolcu tasarımını optimize ederek, vakum desteği ekleyerek veya enjeksiyon parametrelerini ayarlayarak giderildi.
- Soğuk Kapatma İki metal akış cephesinin tam olarak kaynaşmadan buluştuğu görünür dikiş çizgileri. Yetersiz metal sıcaklığı, yavaş enjeksiyon veya zayıf kapı konumundan kaynaklanır. Metal sıcaklığının yükseltilmesiyle veya yolluk sisteminin yeniden tasarlanmasıyla düzeltilir.
- Flaş Ayırma hattında veya ejektör pimlerinin çevresinde ince metal kanatçıklar. Aşınmış kalıplar, yetersiz sıkma kuvveti veya aşırı enjeksiyon basıncından kaynaklanır. Kalıp bakımı, sıkma kuvveti ayarı veya enjeksiyon parametresi ayarı gerektirir.
- Yanlış çalıştırma Kalıp boşluğunun eksik doldurulması. Tipik olarak düşük metal sıcaklığı, yetersiz enjeksiyon basıncı veya boşluk dolmadan donan ince duvarlar nedeniyle. Sıcaklık ayarı ve kapının yeniden tasarlanması yoluyla bu sorun çözüldü.
- Dendritik Büzülme Katılaşma büzülmesinden dolayı kalın kesitlerin merkezinde yüzey altı gözenekliliği. Düzgün duvar tasarımı, yoğunlaştırma basıncı ve uygun kalıp soğutması sayesinde en aza indirilir.
- Kabarcıklanma Isı altında genişleyen yüzey altı gözenekliliğinin neden olduğu, kaplama veya boyama sonrasında ortaya çıkan yüzey kabarcıkları. Proses optimizasyonu yoluyla döküm aşamasında gözenekliliğin kontrol edilmesiyle önlenir.
Modern çinko basınçlı döküm operasyonları, birleştiren kapsamlı bir kalite yönetimi yaklaşımını kullanır. İstatistiksel Süreç Kontrolü (SPC) Kusurları gerçek zamanlı olarak tespit etmek ve gidermek için X-ışını denetimi, CMM boyut doğrulaması ve otomatik görüş sistemleri.
Sürdürülebilirlik ve Çinko Basınçlı Döküm Prosesi
İmalat endüstrileri çevresel etkiyi azaltmak için artan baskıyla karşı karşıya kalırken, çinko basınçlı döküm işlemi tanınmayı hak eden doğal sürdürülebilirlik avantajları sunmaktadır. Çinko, Dünya üzerinde en çok geri dönüştürülen metallerden biridir ve basınçlı dökümün kapalı döngü yapısı, malzeme israfını en aza indirir.
daha düşük erime sıcaklığı Çinko alaşımlarının kullanımı, alüminyum veya bakır alaşımlarına kıyasla doğrudan kilogram dökme metal başına daha düşük enerji tüketimi anlamına gelir. Kalıp ömrü de daha uzun olup, bir bileşenin üretim ömrü boyunca enerji yoğun takım çeliği tüketimini azaltır.
Ayrıca üretme yeteneği net şekle yakın bileşenler Minimal işleme sonrası işlemler talaş oluşumunu ve ikincil işlemlerle ilişkili enerjiyi azaltır. Üreticiler ISO 14001 çevre sertifikasyonu ve karbon ayak izini azaltma hedeflerini takip ederken, çinko basınçlı dökümün doğasında olan döngüsel ekonomi profili giderek daha önemli bir seçim kriteri haline geliyor.
Çinko Basınçlı Döküm Teknolojisinde Gelecek Trendler
zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
Çinkonun Tikso Kalıplanması
Tikso döküm işlemleri çinkoyu yarı katı, tiksotropik bir halde enjekte ederek gözenekliliği azaltır ve geleneksel tamamen sıvı enjeksiyona kıyasla mekanik özellikleri geliştirir. Daha karmaşık olmasına rağmen, tikso-kalıplanmış çinko bileşenler, kritik uygulamalarda işlenmiş malzeme özelliklerine yaklaşabilir.
Entegre Simülasyon ve Yapay Zeka Süreç Kontrolü
Gelişmiş kalıp dolum simülasyon araçları (MAGMASOFT ve Flow-3D gibi) artık geçit ve yolluk tasarımını optimize etmek, büzülmeyi tahmin etmek ve çeliği kesmeden önce sıcak noktaları belirlemek için rutin olarak kullanılıyor. Giderek artan bir şekilde, makine öğrenimi algoritmaları proses parametrelerini sensör verilerine göre dinamik olarak ayarlamak, hurda oranlarını azaltmak ve proses tutarlılığını artırmak için basınçlı döküm makinelerinde kullanılıyor.
Çoklu Malzeme ve Insert Döküm
zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
Minyatürleştirme ve Mikro Basınçlı Döküm
Kalıp imalatı ve enjeksiyon kontrolündeki gelişmeler, mikro döküm özellikleri milimetrenin yüzde biri cinsinden ölçülen, ağırlığı 1 gramdan az olan çinko bileşenleri. Mikroelektronik, tıbbi cihazlar ve hassas enstrümantasyondaki uygulamalar, çinko dökümün başarabileceklerinin sınırlarını genişletmeye devam ediyor.
zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of yüksek boyutsal doğruluk, mükemmel yüzey kalitesi, hızlı çevrim süreleri, uzun kalıp ömrü, tasarım esnekliği ve doğası gereği geri dönüştürülebilirlik çinko basınçlı dökümü hassas metal üretiminin kalıcı bir temel taşı olarak konumlandırıyor.
İster yüksek hacimli tüketici elektroniği mahfazası için ZAMAK 3'ü, ister otomotiv yapısal braketi için ZAMAK 5'i, ister yüksek mukavemetli rulman bileşeni için ZA-27'yi seçin, çinko basınçlı döküm işlemi, alternatiflerin yakalamakta zorlandığı bir maliyet ve performans düzeyinde karmaşık, yüksek kaliteli metal parçalara giden bir yol sunar. Süreçle tasarım döngüsünün erken safhalarında ilgilenmek isteyen mühendisler için çinko basınçlı döküm, ürün inovasyonunda yeni olanakların kilidini açmaya devam ediyor.